

Quali sono i fattori che influenzano l'accuratezza delle lavorazioni meccaniche di precisione delle parti meccaniche? La produzione del produttore è legata a macchinari e attrezzature, con l'ausilio di macchine, il nostro carico di lavoro, i risultati e la velocità sono molto più veloci; nonostante l'ausilio di macchinari e attrezzature, la richiesta di qualità da parte del cliente è altissima; naturalmente, il processo di lavorazione richiede anche requisiti di precisione molto elevati, come la lavorazione di parti meccaniche di precisione.
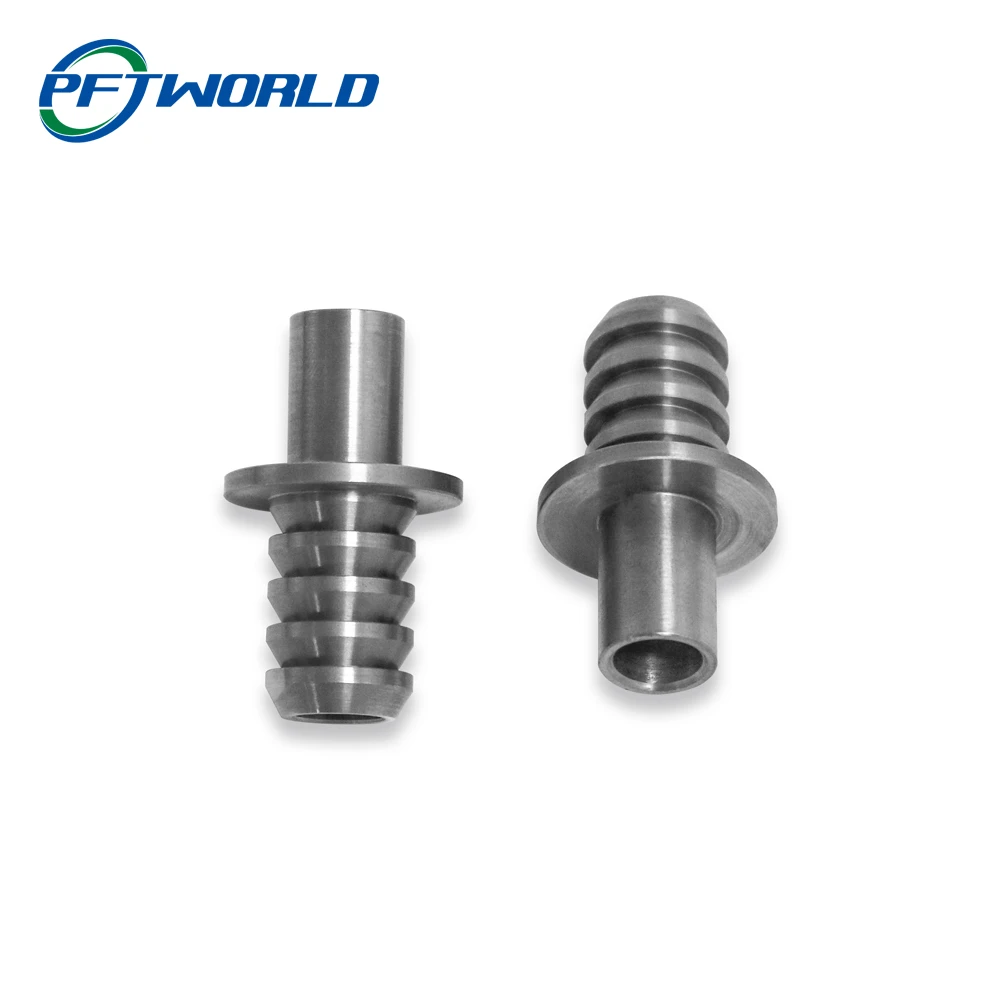
Durante la lavorazione di parti meccaniche di precisione, i sistemi di contornatura digitali controllati da programma sono ampiamente utilizzati sulle fresatrici, compresi i sistemi di fase con ampie capacità di lavorazione, semplicità, affidabilità e basso costo; questi sistemi sono utilizzati in molti stabilimenti, soprattutto per controllare la lavorazione di particolari meccanici di precisione con grandi profili tridimensionali.
La corretta predisposizione dei programmi di controllo è una delle principali condizioni per la qualità delle lavorazioni meccaniche di precisione. Per i sistemi in fase di controllo del programma digitale, la preparazione dei programmi di controllo viene effettuata da sistemi di programmazione automatica, il cui livello di qualità dipende in larga misura dal prezzo della preparazione dei programmi di controllo.
Gli altri sono gli errori di elaborazione causati dall'apparecchiatura di controllo manuale, questi errori includono errori accidentali nel sistema di processo e errori di sistema; tutti gli errori di elaborazione nell'errore di sistema svolgono un ruolo importante, per l'elaborazione di parti meccaniche di precisione nel suo insieme, causeranno una serie di errori del sistema di processo CNC.
Ad esempio, il ruolo del divario e della catena di trasmissione della macchina utensile nella stessa cinghia insensibile, ma non include il divario della catena di trasmissione inversa; il fattore di amplificazione dell'azionamento instabile; l'errore di fase sul nastro del programma di controllo; il feedback del sensore del passo periodico non è stabilità, la sua forma principale è la forma di fase dell'instabilità.